



Lösa vanliga problem: Varför ditt trådnätband glider eller sträcker sig
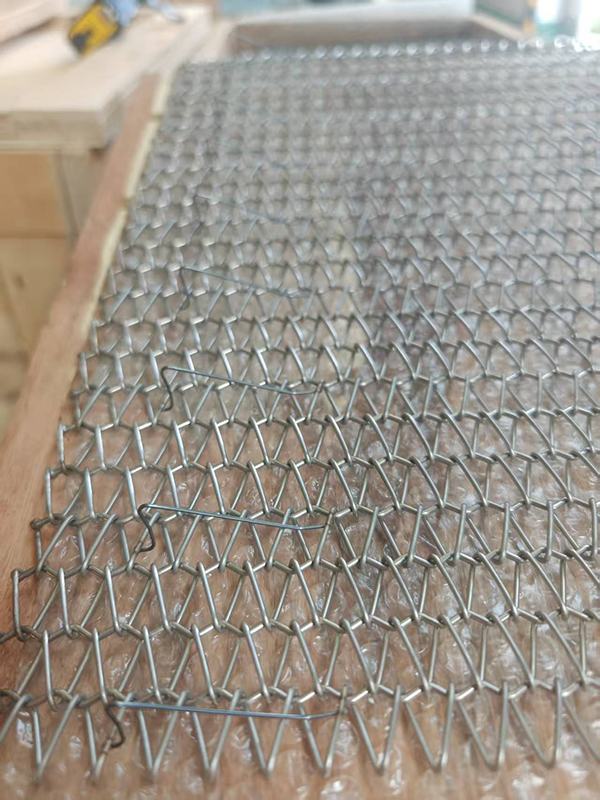
I en kontinuerlig produktionsmiljö tas ett transportband ofta för givet – tills det stannar. För fabrikschefer och underhållsingenjörer är få saker så frustrerande som en Trådnätbälte som vägrar att spåra rakt, börjar slira på drivtrumman eller verkar "växa" i längd varje vecka. Detta är inte bara mindre olägenheter; de är tidiga varningstecken på mekanisk utmattning som kan leda till katastrofala linjefel.
På Jiangsu Huada Metal Mesh Belt (Global Mesh Belt) har vi i över 30 år diagnostiserat problem med transportband för globala kunder inom livsmedelsindustrin, Värmebehandling, och solcellsindustrin. Om du för närvarande kämpar med halkning eller sträckning, hjälper den här guiden dig att identifiera grundorsakerna och implementera långsiktiga lösningar.
Det är en vanlig missuppfattning att trådnätsband sträcker sig som gummiband. I verkligheten är det vi uppfattar som "töjning" vanligtvis strukturell förlängning orsakad av slitage vid vridpunkterna eller materialdeformation.
Om du använder en glödgnings- eller sintringsugn vid temperaturer över 800 °C kan ditt band uppleva "krypning". Detta är ett fast materials tendens att röra sig långsamt eller deformeras permanent under påverkan av ihållande mekaniska påfrestningar.
Lösningen:Du behöver troligen en materialuppgradering. Vanliga rostfria stål förlorar snabbt draghållfasthet när temperaturen stiger. Att byta till ett AshPro högtemperaturband eller en legering som Inconel 601 ger den termiska stabilitet som behövs för att motstå förlängning under belastning.
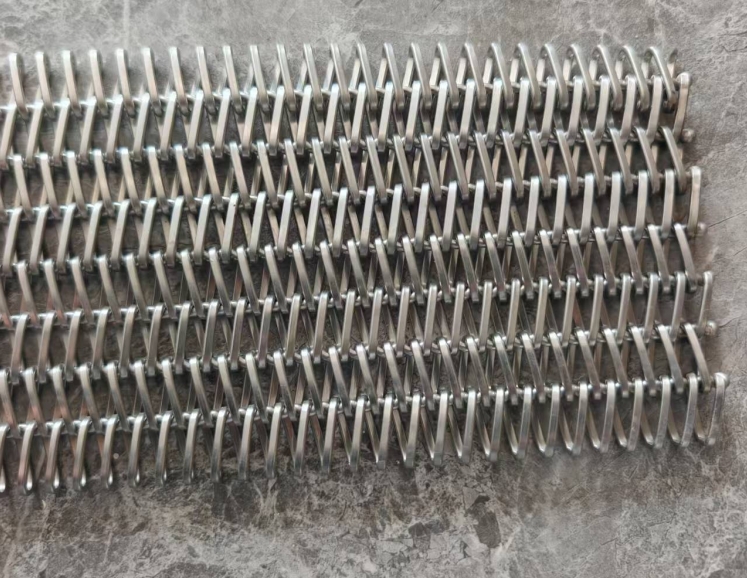
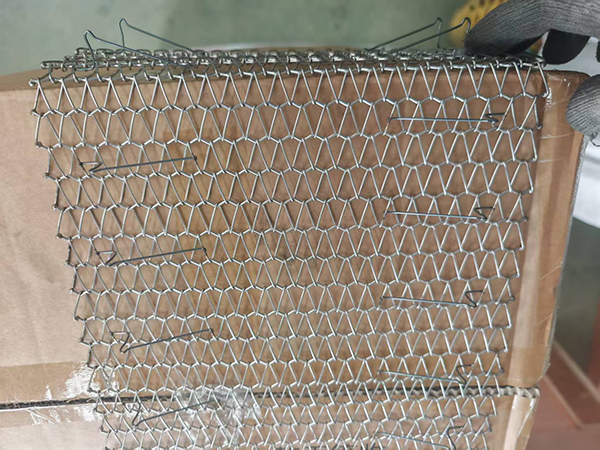
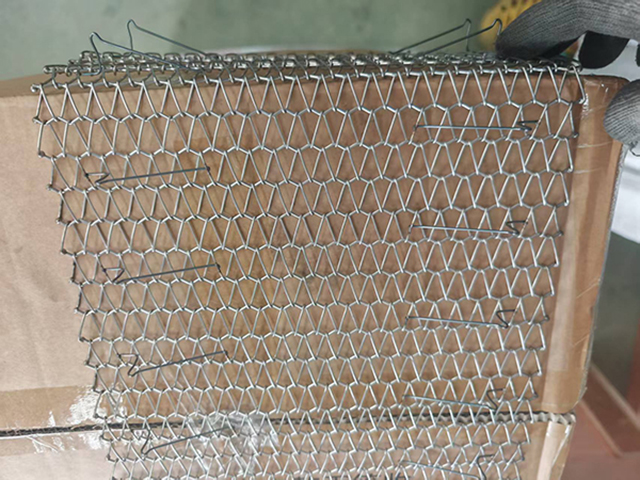
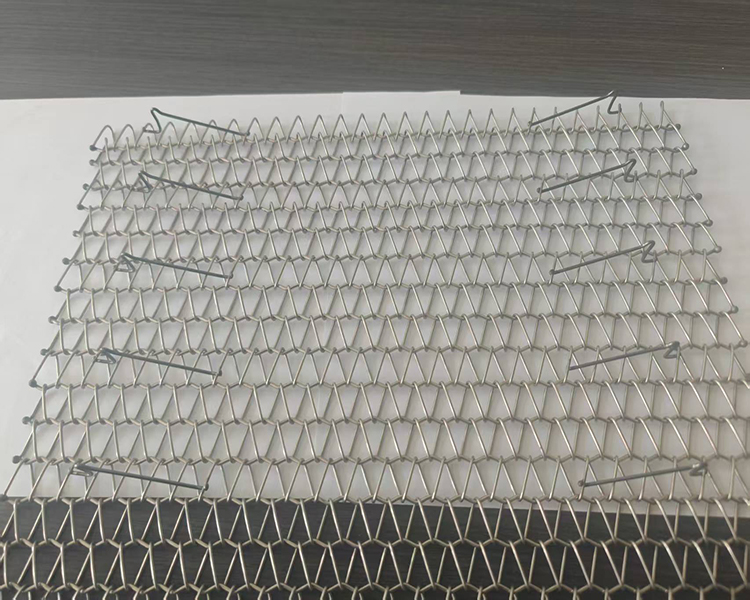
I friktionsdrivna remmar, varje gång remmen rör sig runt en remskiva, gnider "spiralerna" mot "tvärstängerna". Under miljontals cykler slipar denna friktion bort metallen vid gångjärnspunkten. Även en mikroskopisk förlust av metall på varje stång uppgår till flera centimeter av den totala bandlängden över en lång transportör.
Lösningen:Säkerställ korrekt smörjning (där processen är tillåten) eller överväg en kedjedrivremkonfiguration. Genom att flytta drivspänningen till sidokedjorna tar du bort "dragspänningen" från nätet, vilket avsevärt minskar gångjärnsslitaget.
Slirning uppstår när drivhjulet inte längre kan utöva tillräckligt med friktionskraft för att förflytta bandet och dess last. Detta resulterar i "ryckig" rörelse, ojämna uppvärmnings-/kylningstider och brända eller skadade produkter.
De flesta friktionsdrivna transportörer använder en gravitations- eller skruvliknande upptagning i slutet av linjen för att bibehålla spänningen. Om upptagningen har nått slutet av sin rörelse, eller om vikterna är otillräckliga, kommer bandet att slacka vid drivtrumman.
Lösningen:- Kontrollera först att din upptagningsenhet fungerar felfritt. Om den gör det kan du behöva "korta" bandet genom att ta bort några sektioner av nätet för att få upptagningsenheten tillbaka till sitt startläge.
Vid livsmedelsbearbetning eller kylning kan oljor, fetter eller vatten fungera som smörjmedel mellan remmen och drivtrumman.
Lösningen:- Överväg att "lagga" din drivtrumma med en gummi- eller vulkaniserad beläggning för att öka friktionskoefficienten. Alternativt eliminerar du behovet av friktion helt genom att byta till ett positivt drivsystem (med kedjehjul som griper in i nätet).
Ett band som är ojämnt sträckt kommer aldrig att spåra rakt. Om ena sidan av bandet har utsatts för mer värme eller spänning än den andra, kommer den "längre" sidan att röra sig snabbare, vilket gör att bandet glider mot sidan med mindre spänning.
Om ett band spänns för hårt under installationen för att "tvinga" det att spåra, utsätter det kanterna för enorm belastning. Detta leder till kantböjning, där bandets mitt förblir spänd medan kanterna blir vågiga och uttänjda.
Lösningen:På Global Mesh Belt rekommenderar vi en "avslappnad" installationsmetod. Ett band bör ha precis tillräckligt med spänning för att flytta lasten; överspänning är den främsta orsaken till för tidigt haveri.
På www.globalmeshbelt.comVi säljer inte bara reservremmar; vi konstruerar system som förhindrar att dessa problem återkommer. Våra specialiserade konstruktioner tar itu med de vanligaste felpunkterna:
- AshPro-teknik: Speciellt konstruerad för solcellsindustrin för att minimera stångdeformation i högprecisionssintringsugnar med LID.
- Förstärkta kanter: Vi erbjuder svetsade, knoglade och kedjelänkade kanter för att säkerställa att bandets strukturella integritet förblir intakt även under hög belastning.
- Val av anpassad legering: Från 304 rostfritt stål för hygien till 35-19 Si för kraftig lödning, matchar vi bandets kemi med din miljös kemi.