
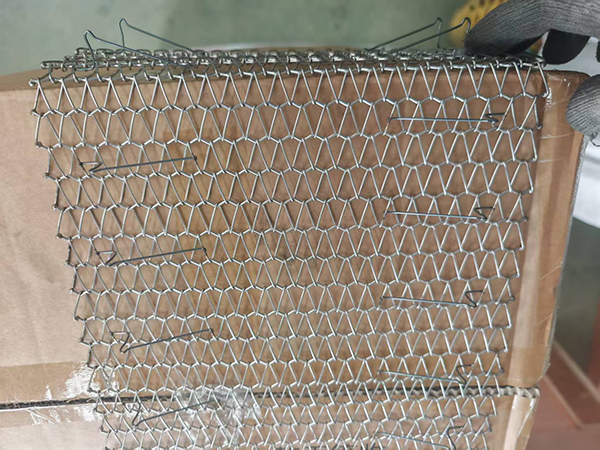



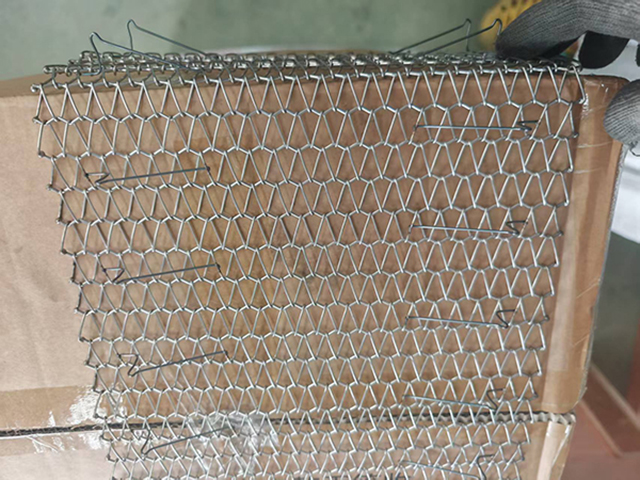
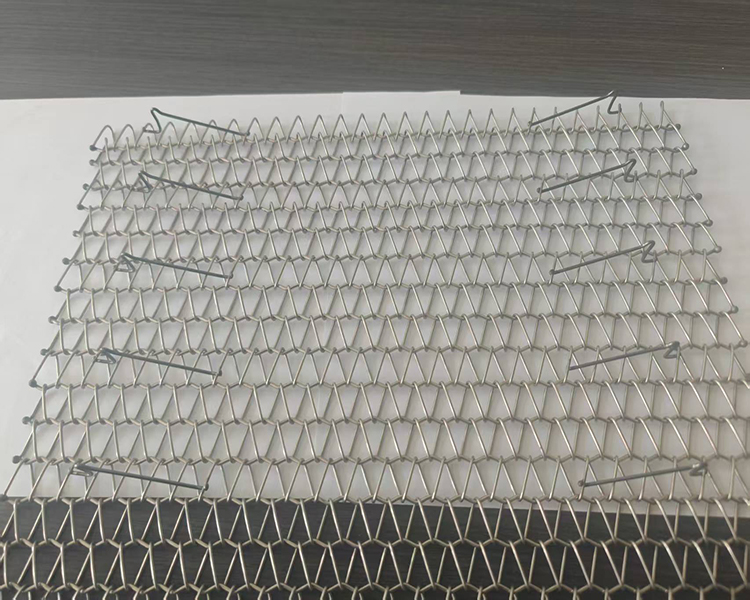
Vanliga orsaker till fel på ugnsbältet och hur man förebygger dem
Vid högtemperaturvärmebearbetning – såsom sintring, lödning, glödgning och anlöpning – är wUgnsnät Bandet är själva hjärtat i ditt transportbandssystem. När ett ugnsband oväntat går sönder blir konsekvenserna omedelbara: produktionslinjerna stannar, de värmebehandlade komponenterna skadas, energiförlust och kostsamma beställningar av nödutbyten.
Medan hög temperatur Ugnsbälten är konstruerade för att motstå extrema termiska belastningar och mekanisk stress, och de arbetar nära sina fysiska materialgränser. Att förstå de primära orsakerna till fel på ugnsbältet ger anläggningsingenjörer och underhållschefer möjlighet att vidta proaktiva åtgärder innan katastrofala revor inträffar.
1. Termisk utmattning och cyklisk oxidation
Industriella ugnsband genomgår kontinuerliga uppvärmnings- och kylcykler när de passerar den heta zonen och återvänder genom omgivande rumstemperaturer.
Upprepad termisk expansion och sammandragning försvagar trådlegeringens metalliska kristallstruktur. Med tiden bildas mikrosprickor längs tvärstångssvetsarna eller spiraltrådsvarven, vilket leder till sprödhet och slutligen brott. Höga driftstemperaturer accelererar också oxidation (avlagringar), vilket gör trådens tjocklek tunnare och minskar draghållfastheten.
Anpassa remlegeringen specifikt till din driftstemperatur och ugnsatmosfär. Legeringar med hög nickel- och kromhalt (som Inconel 600/601 eller 314 rostfritt stål) motstår avlagringar och krypning mycket bättre än vanliga värmebeständiga kvaliteter. Undvik dessutom plötsliga temperaturtoppar genom att gradvis öka ugnstemperaturen under start- och avstängningssekvenser.
2. Felaktig remspänning och mekanisk drivbelastning
Spänning är en av de känsligaste balanserna vid kontinuerlig ugnsdrift.
Överdriven mekanisk spänning töjer spiralöglorna ur form, vilket gör att bandbredden smalnar (ett fenomen som kallas "necking down"). Omvänt leder otillräcklig spänning till att drivtrumman glider, ryckiga rörelser och lokal termisk distorsion.
Installera viktade motvikter eller pneumatiska upptagningssystem som automatiskt justerar spänningen när remmen expanderar vid driftstemperatur. Kontrollera regelbundet drivhjul och friktionstrummor för ojämnt slitage eller feljustering.
3. Remcamber och feljustering av spårning
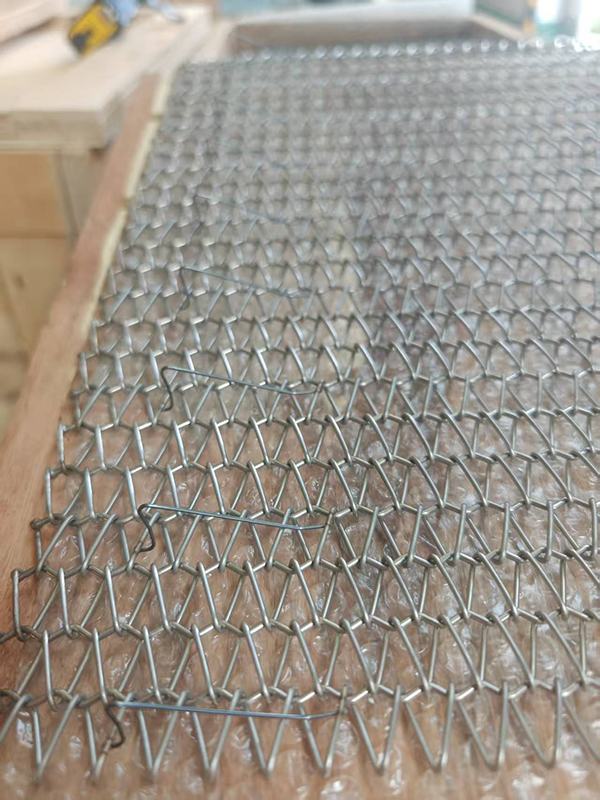
Bandklyfta avser en lateral krökning längs bandets längd. När ett nätband inte löper rakt gnids det kraftigt mot ugnsväggen eller den inre eldfasta beklädnaden.
| Orsak till cambering | Operativ påverkan | Förebyggande strategi |
|---|---|---|
| Ojämn värmefördelning | Kalla fläckar på ena sidan av härden orsakar ojämn expansion. | Kalibrera värmeelement och gasbrännare för att bibehålla en jämn temperatur över hela härden. |
| Felaktig initial falsning | Fogning av nät i fel vinkel introducerar permanent drag i sidled. | Se till att svetsfogar och spiralfogar på tvärstänger skärs och skarvas strikt rätvinkligt ($90\circ$). |
| Slitna stödskenor | Spårade eller ojämna härdplattor släpar i ena sidan av bandet. | Inspektera och jämna regelbundet ut de inre stödslitlisterna och rullbäddarna. |
4. Produktöverbelastning och kemisk kontaminering
Att placera nyttolaster som överstiger den nominella kapaciteten per kvadratmeter skapar alltför höga dragkrafter över härden. Dessutom kan smörjmedel, kyloljor eller aggressiva kemiska rester som finns kvar på inkommande metalldelar reagera aggressivt med legeringsmetaller vid höga temperaturer, vilket orsakar allvarlig interkristallin korrosion och snabba lokala fel.
Se till att delarna är ordentligt avfettade innan de går in i förvärmningszonen och följ strikt riktlinjerna för maximal belastningsvikt för ditt specifika vävmönster (t.ex. balanserad väv kontra sammansatt väv).
Maximera livslängden med Global Mesh Belt
Att förhindra förtida ugnsbandsfel börjar med att välja högprecisions, värmebeständigt vävt trådnät som är speciellt konstruerat för din termiska miljö. Huada metallnätbälte specialiserar sig på specialdesignade industriella transportband byggda för att motstå krävande högtemperaturapplikationer.
Varför ledande tillverkare förlitar sig på Huada metallnätbälte:
- Premium högtemperaturlegeringar: Precisionsvävda med premium rostfritt stål, Incoloy, Inconel och specialiserade högnickellegeringar anpassade för temperaturer upp till 1200 ℃ (2190 ℉).
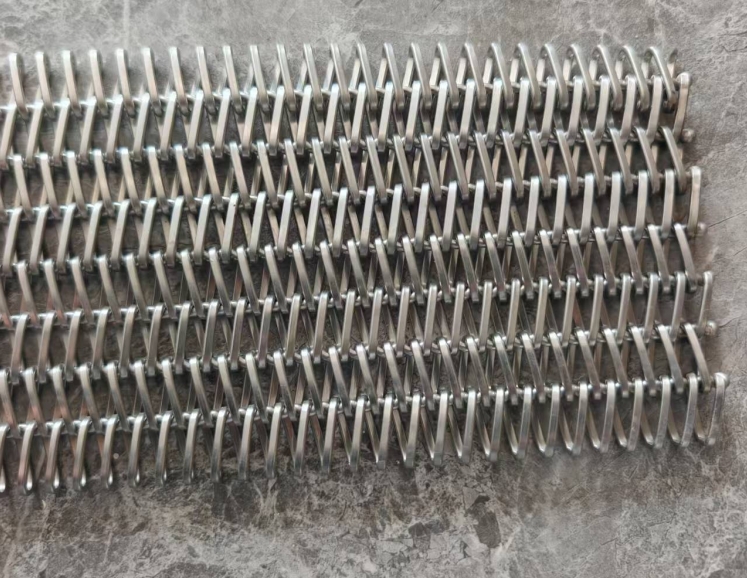
- Konstruerade nätstrukturer: Från balanserad väv och dubbelbalanserad väv till stångförstärkta remmar och stegremmar, som matchar din exakta nyttolastdensitet och drivkonfiguration.
- Strikt dimensionell konsekvens: Jämn spiralstigning och rak tvärstångsgeometri minimerar risken för cambering och garanterar jämn spårning.
- Anpassad OEM-tillverkning: Specialiserade kantbehandlingar (svetsade, knoglade eller kedjedrivna kanter) utformade för att förhindra fransning och mekaniskt fastrivning.
Checklista för sammanfattning av underhåll
För att skydda din investering i kontinuerligt ugnsband: